AKTUALNOŚCI
 Dom / Aktualności / Wiadomości branżowe / Co sprawia, że reduktor powierzchni zębów walcowych jest właściwym wyborem w przypadku napędów o dużej wytrzymałości
 2026.11.20
 Wiadomości branżowe
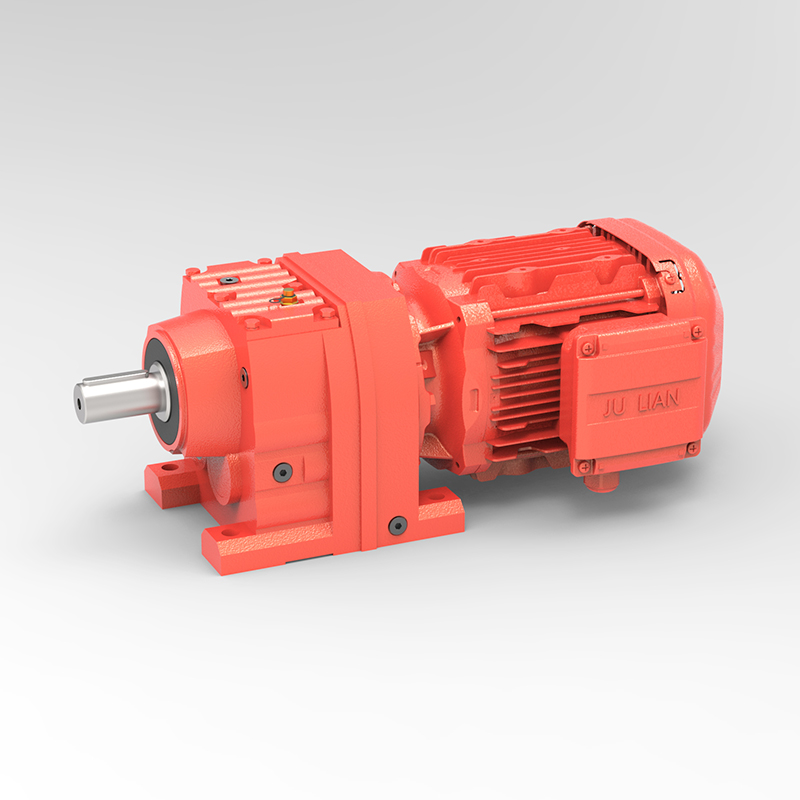
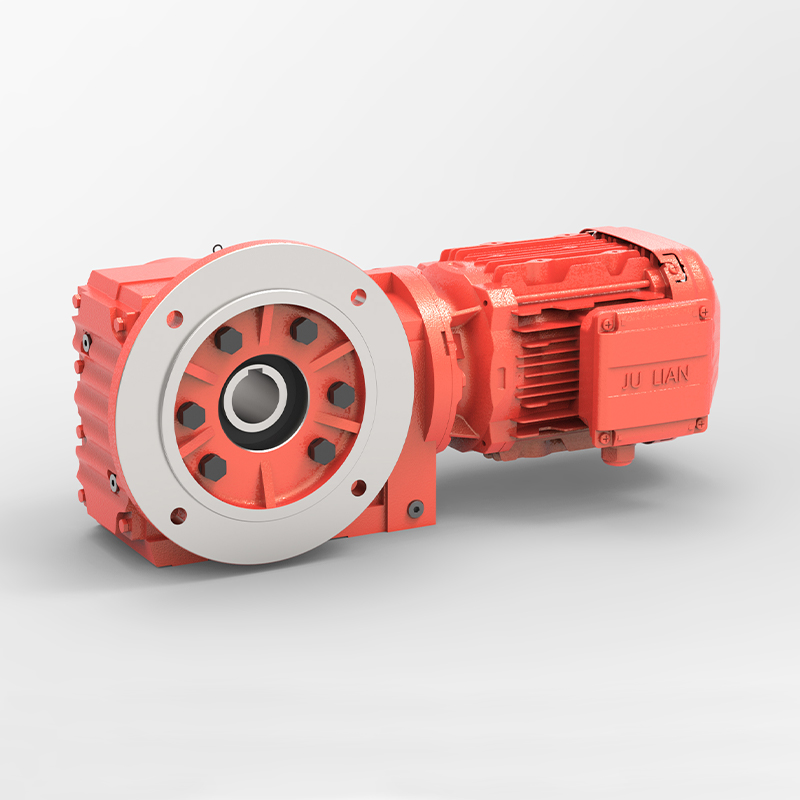
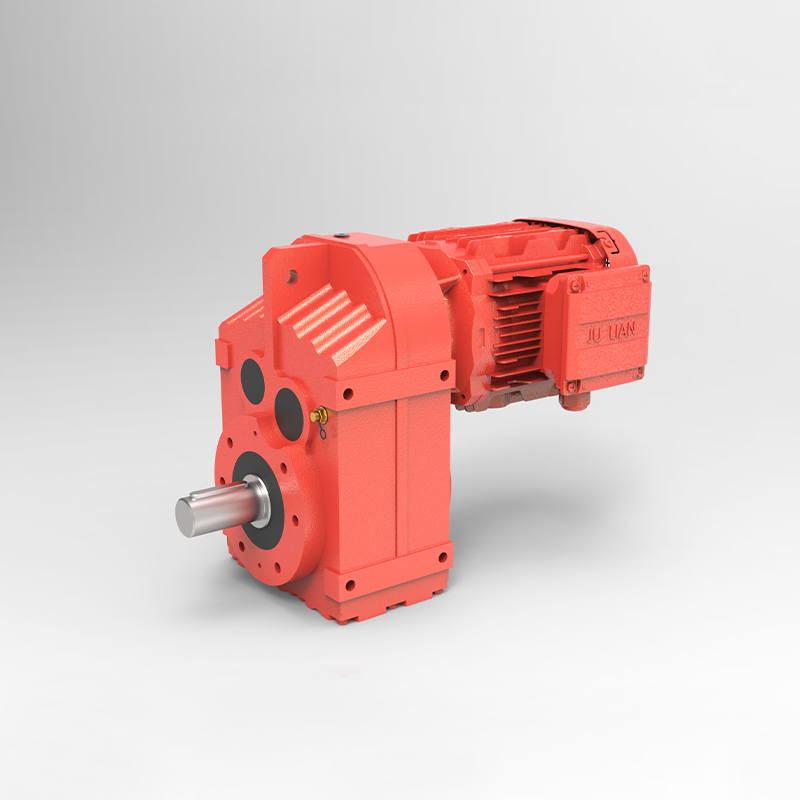
Zapytaj dowolnego inżyniera zakładu, który komponent powoduje najwięcej nieplanowanych przestojów w ciągłej linii technologicznej, a odpowiedź często dotyczy napędu zębatego. Reduktory prędkości znajdują się w centrum przenośników, mieszalników, pieców i wytłaczarek, a w przypadku ich awarii płaci za to cała linia. Dlatego A Reduktor twardej powierzchni zęba z przekładnią śrubową stał się standardowym wyborem wszędzie tam, gdzie obciążenia są duże, cykle pracy są długie, a okna konserwacyjne krótkie.
Atrakcyjność wynika z połączenia dwóch sprawdzonych pomysłów. Przekładnia śrubowa zazębia zęby stopniowo wzdłuż linii ukośnej, co zapewnia płynniejszy ruch i cichszą pracę niż zęby o prostym cięciu. Technologia twardych powierzchni zębów dodaje następnie hartowaną, odporną na zużycie powierzchnię roboczą tych zębów. W rezultacie ta sama powłoka fizyczna może przenosić znacznie większy moment obrotowy i wytrzymać znacznie dłużej w warunkach ściernych lub obciążonych udarami.
Kupujący często oceniają te jednostki według ceny za kilowat, ale doświadczeni projektanci biorą pod uwagę całkowity koszt posiadania. Przestoje, konieczność wymiany, zużycie smaru i energia utracona w wyniku nieefektywnego zazębiania się kumulują się przez lata eksploatacji. Nieco droższy dysk, który działa cicho przez dekadę, może być zdecydowanie tańszym wyborem.
W tym artykule wyjaśniono, jak działa projekt, gdzie działa najlepiej, jakie parametry wydajności mają znaczenie i jak wybrać jednostkę pasującą do Twojej aplikacji. Cel jest praktyczny. Po przeczytaniu powinieneś być w stanie jasno sformułować specyfikację i rozpoznać kwestie oddzielające niezawodny dysk od tego, który będzie wymagał wczesnej uwagi.
Cechą charakterystyczną tej klasy reduktorów jest obróbka cieplna zębów przekładni. Półfabrykaty są zwykle wykonane ze stali stopowej o niskiej zawartości węgla, obrabiane maszynowo w sposób zbliżony do ostatecznej geometrii, a następnie nawęglane w taki sposób, że węgiel dyfunduje do zewnętrznej warstwy każdego zęba. Część jest następnie hartowana, co przekształca wzbogaconą warstwę w twardy martenzyt, podczas gdy rdzeń pozostaje twardszy i bardziej plastyczny.
W praktyce hartowane boki zęba zwykle osiągają twardość powierzchni w zakresie od 58 do 62 HRC, podczas gdy rdzeń pozostaje stosunkowo miękki. Ta kombinacja ma znaczenie, ponieważ powierzchnia jest odporna na wżery i zużycie, podczas gdy rdzeń pochłania wstrząsy bez pękania. Efektywna głębokość obudowy zwykle mieści się w przedziale od około 1,0 do 2,5 milimetra, wybierana jest w zależności od rozmiaru modułu i oczekiwanego naprężenia kontaktowego.
Po obróbce cieplnej precyzyjne szlifowanie przywraca profil zęba i usuwa odkształcenia powstałe podczas hartowania. Szlifowanie sprawia, że hartowana przekładnia przestaje być po prostu mocna, a staje się naprawdę dokładna i cicha. Jest to jeden z najważniejszych wskaźników jakości, o który należy pytać przy porównywaniu dostawców, ponieważ hartowany, ale nieszlifowany ząb może powodować hałas i być podatny na przedwczesne zużycie krawędzi.
Spiralne zęby są nacięte pod kątem do osi wału, więc kontakt zaczyna się na jednym końcu zęba i przebiega po powierzchni czołowej w miarę obracania się kół zębatych. Zęby ostrogi zazębiają się jednocześnie na całej szerokości. Ta pojedyncza różnica wyjaśnia większość różnic w wydajności pomiędzy obiema konstrukcjami i jest powodem, dla którego geometria śrubowa dominuje w zastosowaniach, w których liczy się cicha praca i płynne przenoszenie momentu obrotowego.
| Aspekt | Spiralny twardy ząb | Przekładnia czołowa |
|---|---|---|
| Siatkowa gładkość | Stopniowe, niskie wibracje | Nagłe zaręczyny |
| Hałas przy prędkości znamionowej | Niższy, często w zakresie decybeli z lat 70 | Wyższy i bardziej tonalny |
| Nośność na rozmiar ramy | Wysoka, wzmocniona hartowanymi bokami | Umiarkowane do wysokiego |
| Nacisk osiowy | Wygenerowane, muszą być przenoszone przez łożyska | Żadne |
| Typowa wydajność na stopień | 96 do 98 procent | 97 do 99 procent |
Przekładnie śrubowe wytwarzają nacisk osiowy, a układ łożysk musi być zaprojektowany do jego przenoszenia. Przekładnie czołowe unikają tego ciągu, ale płacą karę w postaci hałasu i obciążenia udarowego. W przypadku większości napędów przemysłowych, gdzie liczy się cicha praca i wysoka gęstość momentu obrotowego, kompromis faworyzuje geometrię śrubową w połączeniu z hartowanymi bokami. Konstrukcje ostrog są rozsądne w przypadku bardzo niskich prędkości lub prostych, niedrogich zadań, gdzie hałas nie stanowi problemu.
Liczby w arkuszu danych są przydatne tylko wtedy, gdy wiesz, co reprezentują. Moment znamionowy opisuje ciągłą wydajność, natomiast moment szczytowy opisuje, co przekładnie mogą wytrzymać podczas krótkich przeciążeń, takich jak rozruch. Współczynnik serwisowy łączy te dwa elementy, uwzględniając intensywność pracy napędzanej maszyny każdego dnia. Wartość cieplna określa, ile ciepła może odprowadzić obudowa, zanim temperatura oleju stanie się czynnikiem ograniczającym, a ta liczba często ma większe znaczenie niż pojemność mechaniczna w instalacjach zamkniętych lub gorących.
Luz, czyli mały luz pomiędzy współpracującymi zębami, wpływa na dokładność pozycjonowania i zachowanie podczas uderzeń. Konstrukcje o niskim luzie odpowiadają obowiązkom indeksowania i cofania, podczas gdy standardowy luz jest odpowiedni dla większości przenośników i mieszalników. Zawsze sprawdzaj, jaki zakres tolerancji podaje dostawca, ponieważ różnica może zmienić zachowanie napędu w przypadku zastosowania nawrotnego.
Reduktory spiralne o twardej powierzchni zębów zapewniają największą wartość tam, gdzie obciążenia są duże, częste uruchamianie i zatrzymywanie, a środowisko jest wymagające. Typowe obszary zastosowań obejmują:
Mieszanie chemiczne Napędy przenośników Przetwórstwo cementu i minerałów Papiernictwo Obsługa zboża Wytłaczanie gumy i tworzyw sztucznych Metalurgia Sprzęt środowiskowy
W każdym przypadku od napędu wymagane jest coś więcej niż tylko przesyłanie prędkości. Musi absorbować wstrząsy, przetrwać zanieczyszczenia i pracować na długich zmianach, a właśnie na tej kombinacji hartowana geometria śrubowa zyskuje swoją reputację.
Średniej wielkości cementownia obsługiwała przenośnik masowy napędzany reduktorem o miękkich zębach. Jednostka wyglądała zadowalająco na papierze, ale na jej zębatkach występowały wżery i zużycie zębów mniej więcej co 14 miesięcy. Każda wymiana wymagała około dwóch dni przestoju linii, w tym kontroli wyrównania i wymiany oleju.
W zakładzie zastąpiono napęd spiralnym reduktorem o twardej powierzchni zębów, o wyższym współczynniku serwisowym, aby uwzględnić częste rozruchy pod obciążeniem. W nowej instalacji do rutynowej konserwacji dodano system smarowania w kąpieli olejowej, osiowanie laserowe podczas rozruchu i kwartalną analizę oleju.
Po 30 miesiącach inspekcja nie wykazała wżerów na aktywnych bokach, a roczny nieplanowany czas przestoju napędu spadł z około 40 godzin do poniżej 10. Lekcja nie była taka, że jeden projekt jest powszechnie lepszy. Efektem było połączenie twardości, geometrii, współczynnika obsługi i dyscypliny konserwacji.
Ustrukturyzowane podejście pozwala uniknąć większości błędów związanych z wymiarowaniem. Przed złożeniem zapytania o wycenę wykonaj poniższą sekwencję, a komunikacja z dowolnym dostawcą będzie znacznie skuteczniejsza i otrzymasz propozycje, które są bezpośrednio porównywalne.
Zauważ, że sekwencja przenosi się z definicji obciążenia do środowiska. Pomijanie wczesnych kroków i przejście od razu do modelu katalogowego to najczęstszy powód, dla którego jednostka okazuje się niewystarczająca w stosunku do rzeczywistych warunków pracy.
Większość przedwczesnych awarii wynika z kilku błędów, których można uniknąć. Należy zwracać uwagę na te wzorce podczas specyfikacji i uruchamiania.
Nawet dobrze określony Reduktor walcowy o twardej powierzchni zęba wymaga zdyscyplinowanej opieki, aby osiągnąć swój projektowany okres użytkowania. Konserwacja nie musi być skomplikowana, ale musi być konsekwentna.
Na szczególne podkreślenie zasługuje analiza oleju. Rosnąca liczba cząstek żelaza często pojawia się na tygodnie lub miesiące, zanim problem ze skrzynią biegów stanie się słyszalny, co daje zespołom konserwacyjnym czas na zaplanowanie kontrolowanej interwencji zamiast reagowania na awarię.
Reduktory o twardej powierzchni zębów mają nawęglane i hartowane zęby przekładni z hartowaną warstwą zewnętrzną, zwykle o twardości około 58 do 62 HRC, i twardszym rdzeniem. Pozwala to na znacznie lepszą odporność na wżery i zużycie przy tym samym rozmiarze, co przekłada się na większą nośność i dłuższą żywotność, szczególnie przy dużych obciążeniach lub obciążeniach udarowych.
Nie zawsze, ale jest to lepsze w przypadku większości napędów przemysłowych, które wymagają cichego i płynnego przenoszenia momentu obrotowego. Przekładnie śrubowe włączają się stopniowo i wytwarzają mniej hałasu, podczas gdy koła zębate czołowe zapobiegają naciskowi osiowemu i mogą być prostsze przy bardzo niskich prędkościach. Właściwy wybór zależy od limitów hałasu, prędkości, rozkładu obciążenia i możliwego układu łożysk.
Należy rozważyć konstrukcję spiralną o twardej powierzchni zęba, jeśli zastosowanie obejmuje częste rozruchy pod obciążeniem, wysoki moment udarowy lub moment wsteczny, długie codzienne godziny pracy, zapylone lub gorące otoczenie lub rygorystyczne limity hałasu. Jeśli praca jest lekka, przerywana i cicha praca nie stanowi problemu, prostsze urządzenie może być wystarczające i bardziej ekonomiczne.
Temperatura pracy, stan smaru i ustawienie to trzy czynniki, które mają największy wpływ. Wysoka temperatura oleju skraca żywotność smaru, zanieczyszczenia przyspieszają zużycie, a niewspółosiowość zmienia rozkład obciążenia każdego zęba. Śledzenie tych warunków poprzez regularne kontrole i analizę oleju umożliwia ustalenie częstotliwości konserwacji na podstawie rzeczywistego stanu, a nie ustalonych domysłów.
Zalecane produkty

 En